


A Машина за прављење лаких кобилицаје машина за формирање ваљака дизајнирана за производњу лаганих челичних кобилица које се користе у плафонима, системима преграда, зидним оквирима и другим лаким грађевинским апликацијама. Машина узима поцинковане челичне или друге одговарајуће металне траке из котура и континуирано их формира у тражени профил кобилице.
За разлику од традиционалних метода производње које захтевају појединачне операције резања и савијања, систем за обликовање ваљака врши процес формирања континуирано. Челична трака пролази кроз серију специјално дизајнираних ваљака, при чему свака станица постепено мења равну траку у коначни облик кобилице.
Лагане челичне кобилице се обично користе јер су лагане, конзистентне по димензијама, једноставне за уградњу и погодне за модерну унутрашњу конструкцију. Правилно дизајниранЛагана машина за челичну кобилицупомаже произвођачима да производе велике количине ових профила са доследним димензијама и стабилним квалитетом.
Шта је светлосна кобилица?
Лака кобилица је танак-челични профил за оквире који се користи као потпорна или структурна компонента у лаким системима плафона и преграда. У зависности од примене, профил може имати различите облике, ширине, висине и карактеристике ојачања.
Уобичајени производи укључују плафонске канале, главне канале, канале за облагање, зидне клинове, шине и друге сродне лагане челичне профиле.
Челик се генерално испоручује у облику намотаја и континуално се формира у потребан облик{0}}попречног пресека.
Како ради машина за прављење лаких кобилица?
Радни процес аМашина за прављење лаких кобилицаобично почиње са пуњењем челичног котура на одмотавач. Трака се затим води у одељак за формирање.
Ваљци за формирање постепено савијају равну траку кроз више фаза. Свака ваљкаста станица врши малу количину деформације, омогућавајући машини да постигне коначни профил без превеликог напрезања материјала.
Након што је профил потпуно формиран, систем за сечење сече континуирани део на унапред одређене дужине.
Општи производни редослед је:
Челични намотај → Одмотавање → Исправљање → Вођење → Обликовање ваљака → Пробијање → Сечење → Готова кобилица
Не захтева свака машина штанцање, а тачан редослед зависи од дизајна производа.
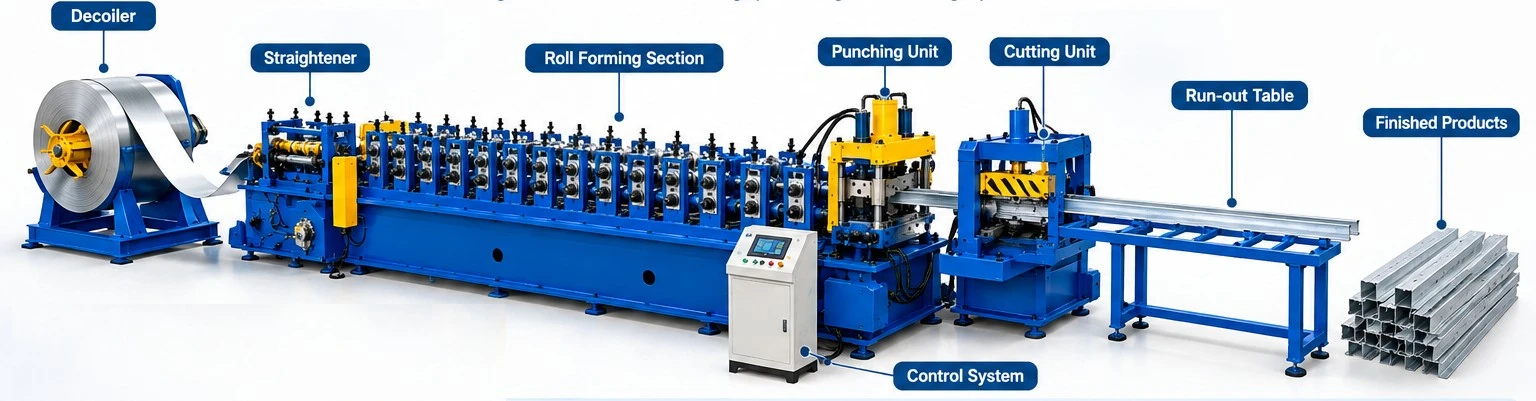
Главне компоненте линије за производњу лаких кобилица
А комплетанЛинија за производњу челичне кобилицесастоји се од неколико усклађених секција. Конфигурација зависи од профила кобилице, дебљине материјала, ширине намотаја, брзине производње и потребног нивоа аутоматизације.
|
Мацхине Сецтион |
Главна функција |
|
Размотавач/одмотавач |
Држи и одмотава челични калем |
|
Јединица за равнање |
Исправља облик траке пре формирања |
|
Систем храњења |
Шаље материјал у секцију за формирање |
|
Систем водича |
Одржава поравнање траке |
|
Јединица за пробијање |
Прави рупе или уторе када је потребно |
|
Машина за формирање ваљака |
Формира челик у профил кобилице |
|
Систем резања |
Сече формирану кобилицу на дужину |
|
Испразни{0}}табелу |
Подржава готове производе |
|
ПЛЦ систем управљања |
Контролише процес производње |
Размотач за производњу челичне кобилице
Уређај за одмотавање је први већи део производне линије. Он држи челични калем и ослобађа траку контролисаном брзином.
За производњу лаких кобилица, калемови су обично релативно уски и танки у поређењу са намотајима који се користе за тешке структурне профиле. Без обзира на то, машина за одмотавање мора да обезбеди стабилно пуњење јер варијације у напетости траке могу утицати на процес формирања.
У зависности од производних захтева, машина може да користи ручни или хидраулични систем за проширење. Аутоматско пуњење намотаја се такође може уградити у напредније производне линије.
Секција за формирање ваљака
Секција за формирање ваљака је срце машине. Састоји се од више формираних станица распоређених у низу.
Прве станице почињу да савијају равну челичну траку. Наредне станице прогресивно повећавају облик профила док се не постигне жељени попречни пресек-кобилице.
Ваљци за формирање морају бити прецизно произведени и поравнати. Неправилан дизајн или поравнање ролне може довести до деформације профила, увртања, варијација у димензијама или трагова на површини.
Из тог разлога, дизајн ролне треба да буде развијен посебно за захтевани профил кобилице и материјал.
Систем за пробијање
Неки профили лаких кобилица захтевају рупе или прорезе за уградњу, повезивање или подешавање. Ове рупе се могу произвести аутоматски током процеса формирања ролне.
Јединица за штанцање може се инсталирати пре или унутар линије за формирање, у зависности од дизајна производа и производних захтева.
На пример, преградни клин може захтевати поновљене рупе дуж своје дужине. Аутоматизовани систем за пробијање може да произведе ове отворе у унапред одређеним интервалима док се челична трака креће кроз линију.
Положај пробијања мора бити синхронизован са кретањем материјала да би се одржао тачан размак рупа.
Систем резања
Након формирања, континуирани профил кобилице се сече на појединачне делове. Систем сечења се може конфигурисати за различите готове дужине.
На пример, произвођач може произвести кобилице у дужинама као што су:
- 2.000 мм
- 2.400 мм
- 2.700 мм
- 3.000 мм
- 4.000 мм
Друге прилагођене дужине
Стварни опсег сечења зависи од конфигурације машине и захтева купаца.

Типична дебљина материјала
Лаке кобилице се углавном производе од релативно танке челичне траке. У зависности од производа и примене, машина може бити пројектована за приближно0,4–1,2 ммматеријала.
Неке машине могу покрити ужи опсег као нпр0,5–0,8 мм, док тежи{0}}системи профила могу да прихвате материјал који се приближава1,5 мм.
|
Апликација |
Приближна дебљина |
|
Лагани плафонски профили |
0,4–0,8 мм |
|
Стандардне лаке кобилице |
0,5–1,0 мм |
|
Тежи профили оквира |
0,8–1,2 мм |
|
Специјални профили |
До око 1,5 мм |
Стварна способност дебљине мора се одредити према профилу, класи челика, граници течења и дизајну машине.
Типична ширина траке
Потребна улазна{0}}ширина траке зависи од коначног профила кобилице. Пошто различити профили захтевају различите развијене ширине, машина се не може изабрати само на основу готове ширине профила.
На пример, машина која производи уски плафонски канал може захтевати ширину траке од приближно50–100 мм, док већи профили за уоквиривање зидова могу захтевати знатно шире траке.
Стога, произвођач треба да израчуна развијену ширину профила пре пројектовања система за обликовање ваљака.
Типична брзина производње
Брзина производње зависи од сложености профила, дебљине материјала, захтева за пробијање, дужине сечења и аутоматизације.
Типична машина за формирање ваљака лаке кобилице може да ради на приближно20–60 м/мин, док специјализовани{0}}системи за велике брзине могу да раде при већим брзинама под одговарајућим условима.
Операције пробијања и сечења могу утицати на ефективну стопу производње. Максималну брзину обликовања машине стога не треба разматрати одвојено од њеног циклуса штанцања и сечења.
Поцинковани челик за лаке кобилице
Поцинковани челик се обично користи за производњу лаких кобилица јер премаз цинка обезбеђује заштиту од корозије основном челику.
Премаз такође може да учини готов профил погодним за унутрашње грађевинске средине где је потребна дугорочна-отпорност на влагу и оксидацију.
Међутим, поцинковани челик за обликовање ваљака захтева пажљиву контролу. Превелик притисак, неправилан зазор ролне или оштећена алатка могу да обележе цинк премаз.
Одржавање правилног поравнања ролне је стога важно и за квалитет димензија и за изглед површине.
Важност дизајна ролне
Ролни алати одређују коначни облик и тачност димензија кобилице. Свака рол станица треба да уведе контролисану количину деформације.
Ако се у једној станици изврши превише обликовања, материјал може доживети прекомерно оптерећење. Ако је редослед формирања лоше дизајниран, профил може да развије увијање, савијање или неравне прирубнице.
Добро{0}}дизајниран систем за обликовање ваљака дистрибуира деформацију на више станица.
Материјал ролне и завршна обрада су такође важни, посебно када се обрађује пре{0}}превучени или поцинковани челик.
Важност поравнања материјала
Прецизно поравнање траке је неопходно у целој производној линији. Ако материјал уђе у ваљке за формирање под углом, готова кобилица може да се уврне или помери у страну.
Бочне вођице помажу у одржавању исправног положаја траке пре него што уђе у станице за формирање.
Током пуштања у рад и рада, оператери треба да провере да ли трака остаје центрирана и да ли су ролне правилно поравнате.
ПЛЦ и аутоматска контрола
МодернаМашине за челичну кобилицу лаког калибраобично користе ПЛЦ{0}}системе управљања за координацију производног процеса.
Оператер обично може да унесе параметре као што су:
- Дужина производа
- Количина производње
- Удаљеност ударања
- Брзина линије
- Подешавања сечења
- Избор производа
ПЛЦ прима сигнале од сензора и енкодера и координира операције уноса, пробијања, обликовања и сечења.
ХМИ екран осетљив на додир може да пружи информације о статусу машине, количини производње, алармима и радним параметрима.
Аутоматска контрола дужине
Прецизна контрола дужине је посебно важна јер грађевински пројекти често захтевају кобилице стандардизованих димензија.
Енкодер мери кретање челичне траке и саопштава позицију контролном систему. Када се достигне програмирана дужина, систем сечења се активира.
Конзистентно мерење и синхронизација помажу минимизирању варијација дужине и смањењу отпада материјала.

Предности машине за прављење лаких кобилица
A Машина за прављење лаких кобилицануди неколико предности у односу на ручну израду профила.
Континуирана производња:Машина може континуирано формирати челичну траку у готове профиле.
Доследне димензије:Правилно дизајнирани алати за ролне пружају поновљиве димензије профила.
Висока продуктивност:Аутоматско обликовање и сечење омогућавају произвођачима да ефикасно производе велике количине.
Смањени рад:Оператери не морају ручно да савијају и секу сваки појединачни профил.
Флексибилне дужине:Аутоматско сечење омогућава да се програмирају различите готове дужине.
Интегрисано пробијање:Потребне рупе и прорези могу се уградити у процес производње.
Ефикасна употреба материјала:Прецизно обликовање и сечење могу помоћи у смањењу непотребног отпада.
Уобичајени профили лаке кобилице
Различити системи конструкције захтевају различите профиле кобилице. Машина за формирање ваљака може бити дизајнирана око потребног облика попречног-пресека.
Уобичајене категорије укључују:
|
Тип профила |
Типична употреба |
|
Плафонски канал |
Системи спуштених плафона |
|
Главни канал |
Плафонски оквир |
|
Крзнени канал |
Подршка за плафон и зид |
|
Студ |
Преградно и зидно уоквиривање |
|
Трацк |
Веза између клинова |
|
У-канал |
Уоквиривање и апликације за подршку |
|
Прилагођени профил |
Специјални конструкцијски системи |
Обрада машина мора бити прилагођена према тачном цртежу профила.
Контрола квалитета током производње
Контрола квалитета треба да се спроводи током целог процеса производње. Готове кобилице треба проверити за димензије профила, праволинију, дужину, положај рупе, стање површине и квалитет сечења.
Важне тачке инспекције укључују:
|
Провера квалитета |
Сврха |
|
Ширина профила |
Проверите тачност димензија |
|
Висина профила |
Потврдите потребан одељак |
|
Димензије прирубнице |
Осигурајте исправну монтажу |
|
Дужина |
Проверите тачност сечења |
|
Положај рупе |
Проверите тачност пробијања |
|
Правост |
Спречите проблеме са инсталацијом |
|
Стање површине |
Откријте оштећење премаза или алата |
|
Резна ивица |
Проверите да ли има прекомерних неравнина |
Редовна инспекција може помоћи у идентификацији проблема са формирањем или алатом пре него што се произведу велике количине неисправних профила.
Уобичајени проблеми током производње лаких кобилица
Неколико проблема се може појавити током формирања ролне.
Увијање профила може бити резултат неправилног поравнања ролне или неравномерног обликовања. Варијације у димензијама могу бити узроковане неправилним алатом или варијацијама дебљине материјала. Површинске огреботине могу настати када су ролне оштећене или контаминиране.
Може доћи до грешака при пробијању ако је кодер или синхронизација пробијања погрешно конфигурисана. Проблеми са сечењем могу бити последица истрошених ножева или нетачних параметара сечења.
|
Проблем |
Могући узрок |
|
Увртање профила |
Неусклађеност ролне |
|
Неуједначене димензије |
Нетачно подешавање ролне |
|
Површинске огреботине |
Оштећене или контаминиране ролне |
|
Грешке{0}}у положају рупе |
Неисправна синхронизација |
|
Прекомерни неравнини |
Истрошени алати за сечење |
|
Лутање материјала |
Лоше вођење траке |
|
Деформација профила |
Неправилан редослед формирања |
Одржавање машина
Редовно одржавање је неопходно да би производна линија функционисала поуздано. Ролне за формирање треба редовно прегледавати и чистити. Лежајеви и компоненте преноса треба подмазати према распореду одржавања произвођача.
Сечива за сечење треба проверити да ли су истрошени, док алати за пробијање треба проверити да ли постоје оштећења и исправан зазор.
Електричне компоненте, сензори, ПЛЦ системи и ХМИ такође треба да се одржавају. Када се користи хидраулична опрема, треба проверити да ли хидрауличне компоненте не пропуштају.
Како одабрати машину за прављење лаких кобилица
Пре куповине аМашина за прављење лаких кобилица, произвођачи треба да јасно дефинишу потребне спецификације производа и производни капацитет. Важни фактори укључују цртеж профила, квалитет челика, дебљину материјала, ширину намотаја, тежину намотаја, потребну брзину производње, готову дужину, захтеве за пробијање, метод сечења, ниво аутоматизације, број профила, потребе за алатом и расположиви фабрички простор. Цртеж профила је посебно важан јер алат за ваљање мора бити пројектован у складу са тачно-обликом попречног пресека кобилице. Дебљина материјала и класа челика такође одређују потребну силу формирања, дизајн ваљка и конфигурацију машине. Произвођачи треба да узму у обзир потребну брзину производње и дужину готовог производа како би осигурали да машина може ефикасно да испуни циљеве производње. Ако је потребно пробијање рупа или других шаблона, машина треба да има одговарајући аутоматски систем за пробијање. Метода сечења и ниво аутоматизације такође треба да одговарају запремини производње и оперативним захтевима. За фабрике које производе вишеструке профиле кобилице, заменљиви алати или конфигурација са више-профила могу пружити већу флексибилност. Пажљиво процењујући ове факторе, произвођачи могу да изаберу машину која обезбеђује стабилну производњу, прецизне профиле, ефикасан рад и дугорочну{10}}вредност.
Резиме
A Машина за прављење лаких кобилицаје специјализовани систем за формирање ваљака за континуирану производњу лаких челичних профила који се користе за плафоне, преграде, зидове и друге грађевинске апликације. Машина претвара поцинковани или други одговарајући челични котур у готове профиле контролисаним редоследом увлачења, обликовања ваљака, штанцања и сечења.
Типичне машине могу да обрађују отприлике0,4–1,2 ммчеличне траке и раде на око20–60 м/мин, док тачне спецификације зависе од профила, квалитета материјала, захтева производње и конфигурације машине. Готове дужине се обично могу програмирати за апликације као што су2.000–4.000 мм, са прилагођеним дужинама такође могуће.
Квалитет готове кобилице зависи од целокупног производног система, укључујући одмотавач, вођење траке, алат за ваљање, систем за пробијање, опрему за сечење и ПЛЦ контролу. Правилан дизајн и поравнање ролне су посебно важни за одржавање тачних димензија и спречавање увртања или деформације.
Са одговарајућим дизајном машине, прецизним алатом, аутоматизованом контролом и редовним одржавањем, аЛинија за производњу челичне кобилицеможе да обезбеди конзистентне профиле, високу ефикасност производње, смањене потребе за радном снагом и поуздан излаз за савремену производњу лаких конструкција.


