


Заваривање је једна од најкритичнијих фаза уПроизводња цеви ССАВјер квалитет спиралног завареног шава директно утиче на чврстоћу, отпорност на притисак, издржљивост и век трајања готове цеви. ССАВ цеви се производе формирањем челичне траке у спирални облик и континуираним заваривањем ивица коришћењем процеса заваривања под водом. Током овог процеса,жица за заваривањеифлукс за заваривањераде заједно како би створили јак и поуздан заварени спој.
Иако жица за заваривање и флукс обављају различите функције, они морају бити одабрани као компатибилна комбинација. Тхежица за заваривањеобезбеђује додатни метал, док флукс штити растопљени заварени базен и утиче на стабилност лука, продирање, хемију{0}}метала шава и формирање шљаке. Одабир погрешне комбинације може довести до кварова у заваривању, нестабилне производње и недоследних механичких својстава.
|
Потрошни материјал за заваривање |
Главна функција |
Главни утицај на квалитет |
|
Жица за заваривање |
Обезбеђује додатни метал |
Чврстоћа и хемија завара |
|
Флукс за заваривање |
Штити и подржава заварени базен |
Стабилност лука, продирање, формирање шљаке |
|
Комбинација жице + флукса |
Ствара комплетан систем заваривања |
Укупан квалитет заваривања |
Шта је жица за заваривање?
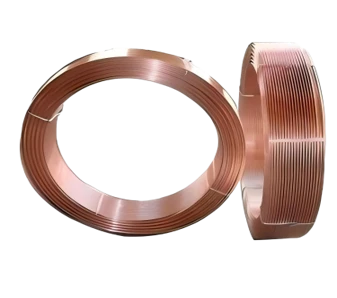
Жица за заваривањеје потрошна електрода која се непрекидно напаја и користи се за заваривање под водом. Између жице и челичне траке ствара се електрични лук, који производи довољно топлоте да се топи жица и ивице челика. Истопљени материјал се затим учвршћује и формира заварени шав.
Хемијски састав, пречник, класификација и механичке карактеристике жице за заваривање директно утичу на готов завар. Различите врсте цеви и дебљине зидова могу захтевати различите жице за заваривање. Стога, жицу треба одабрати у складу са основним челиком, потребним својствима завара, процедуром заваривања и важећим стандардом.
Шта је флукс за заваривање?
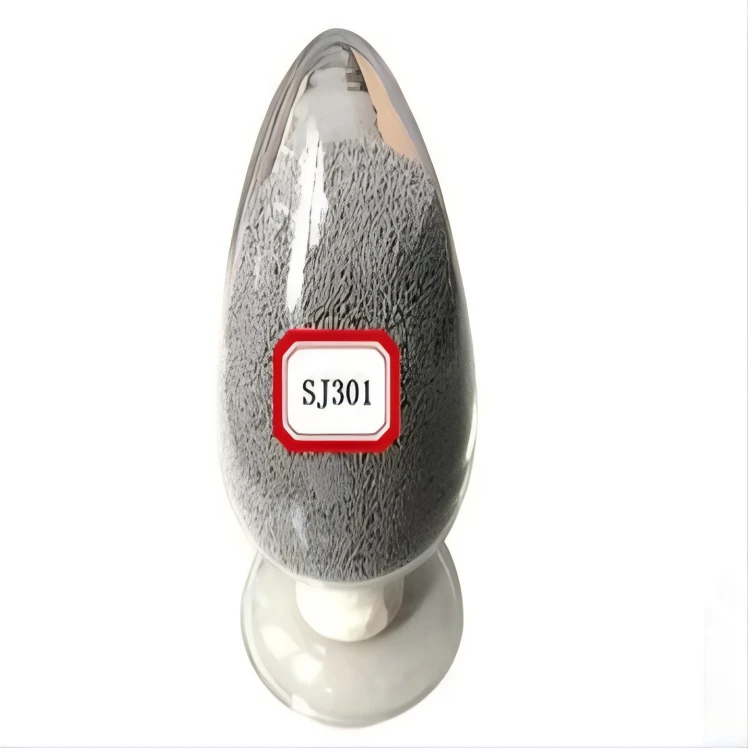
Флукс за заваривањеје зрнасти материјал постављен преко зоне заваривања током заваривања под водом. Лук делује испод слоја флукса, док отопљени флукс формира заштитну згуру изнад завареног базена.
Флукс за заваривање за ССАВ Пипесобавља неколико функција. Штити растопљени завар од атмосферске контаминације, помаже у стабилизацији лука, утиче на продирање и облик зрна и може утицати на хемијски састав и механичка својства метала шава.
Према томе, ниво флукса треба пажљиво бирати, а не једноставно на основу цене или доступности.
Како жица за заваривање и флукс функционишу заједно
Жица за заваривањеифлуксформирају комбиновани систем заваривања. Жица снабдева додатни метал, док флукс контролише окружење које окружује завар и доприноси металуршком понашању процеса.
Перформансе ове комбинације зависе од неколико фактора, укључујући квалитет челика, дебљину зида цеви, струју заваривања, напон, брзину заваривања, пречник жице и потребне механичке особине.
|
Фактор |
Утицај на заваривање |
|
Квалитет челика |
Одређује потребна својства завара |
|
Жица за заваривање |
Утиче на хемију{0}}метала пунила и снагу |
|
Флук |
Утиче на стабилност лука и{0}}на понашање метала заваривања |
|
Цуррент |
Утиче на унос топлоте и продирање |
|
Волтаге |
Утиче на карактеристике лука и облик перле |
|
Брзина заваривања |
Утиче на унос топлоте и величину завара |
|
Пречник жице |
Утиче на брзину таложења |
|
Храњење флуксом |
Помаже у одржавању доследне заштите од лука |
Важност класе жице за заваривање
Тхежица за заваривањекласа мора бити компатибилна са челиком који се користи за производњу цеви. Пошто жица постаје део метала шава, њен хемијски састав и класификација имају директан утицај на завршни завар.
Неодговарајућа жица може да доведе до недовољне затезне чврстоће, лоше жилавости, превелике тврдоће или неодговарајућег{0}}састава метала шава. За цевоводе и конструктивне примене, жицу стога треба изабрати у складу са захтеваним перформансама готове цеви.
За више{0}}врсте цеви можда ће бити потребни пажљиво усклађени потрошни материјали за заваривање како би се осигурало да завар не постане слабији део споја.
Важност разреда флукса за заваривање
Степен флукса је подједнако важан. Различити флуксови имају различите хемијске саставе, нивое базичности, карактеристике топљења и величине честица. Ове карактеристике утичу на лук заваривања, пенетрацију, формирање шљаке, изглед шава и коначна својства завара.
Најскупљи флукс није аутоматски најбољи флукс. ТачноФлукс за заваривање ССАВ цевије онај који је правилно усклађен са жицом за заваривање, квалитетом челика, параметрима заваривања и важећим стандардом цеви.
Из тог разлога, произвођачи би требало да процене комплетан систем заваривања уместо да самостално бирају флукс.

Утицај на чврстоћу завара
Спирални заварени шав мора издржати механичка и оперативна оптерећења која се примењују на цев. У примени на цевоводима, завар може бити изложен унутрашњем притиску, спољашњим оптерећењима, вибрацијама, променама температуре и другим условима рада.
Жица за заваривање директно доприноси чврстоћи-метала шава, док флукс може утицати на хемију-метала заваривања и очвршћавање. Правилно одабрана комбинација жице и флукса може помоћи у постизању потребне затезне чврстоће, чврстоће течења, жилавости и дуктилности.
|
Велд Проперти |
Утицај жице и флукса |
|
Затезна чврстоћа |
Под јаким утицајем{0}}композиције завареног метала |
|
Граница течења |
Зависи од карактеристика{0}}метала завара |
|
Ударна жилавост |
Под утицајем комбинације потрошног материјала и услова заваривања |
|
Дуктилност |
Под утицајем хемије и микроструктуре завареног{0}}мета |
|
Тврдоћа |
Под утицајем састава и уноса топлоте |
Утицај на продирање завара
Правилна пенетрација је неопходна за производњу поузданог завареног споја. ТокомПроизводња ССАВ, струја заваривања, напон, брзина кретања, пречник жице, положај жице и карактеристике флукса раде заједно да би се одредила количина топлоте која се испоручује у подручје заваривања.
Недовољно продирање може довести до непотпуног споја, док прекомерно продирање може створити нежељену геометрију завара. Произвођачи стога треба да успоставе одговарајуће параметре заваривања за сваку комбинацију жице и флукса и да их континуирано прате током производње.
 Улога у спречавању дефеката заваривања
Исправно одабраноПотрошни материјал за заваривање под водомможе помоћи у смањењу ризика од неколико уобичајених дефеката заваривања. То укључује порозност, инклузије шљаке, непотпуно спајање, непотпуно продирање, пукотине, подрезивање и неправилно формирање завара.
Међутим, потрошни материјал је само један део превенције кварова. Чистоћа челика, припрема ивица, тачност обликовања, поравнање заваривања, струја заваривања, напон, брзина кретања и стање опреме такође могу имати велике утицаје на квалитет завара.
Стога, фабрике треба да истраже комплетан процес заваривања када се појаве дефекти уместо да аутоматски окриве жицу за заваривање или флукс.
Контрола влаге флукса за заваривање
Влага је један од најважнијих фактора који треба контролисати приликом употребефлукс за заваривање. Флукс који апсорбује прекомерну влагу може негативно да утиче на перформансе заваривања и може допринети проблемима са порозношћу или водоником-у неповољним условима.
Фабрике треба да складиште флукс у сувим условима и да прате захтеве произвођача за сушење, кондиционирање и складиштење. Када се флукс осуши, треба га заштитити од влаге током транспорта и руковања.
|
Фаза управљања флуксом |
Важна мера предострожности |
|
Складиштење |
Држите флукс сувим и заштићеним |
|
Отварање |
Избегавајте непотребно излагање влази |
|
Сушење |
Пратите захтеве произвођача |
|
Трансфер |
Заштитите кондиционирани флукс од влаге |
|
Производња |
Одржавајте контролисано храњење флукса |
|
Опоравак |
Прегледајте и правилно управљајте опорављеним флуксом |
Правилно складиштење жице за заваривање
Жица за заваривањетакође треба чувати у чистом и сувом окружењу. Изложеност влази, уљу, прашини и корозији може негативно утицати на довод жице и стабилност заваривања.
Различите врсте и пречнике жице треба јасно идентификовати и чувати одвојено. Правилно управљање залихама такође побољшава следљивост и смањује ризик од коришћења погрешног потрошног материјала током производње.
Контрола додавања жице за заваривање
Тхежица за заваривањеморају се континуирано и тачно допремати у зону заваривања. Проблеми са системом за довод жице могу изазвати нестабилност лука, неправилно формирање завара, недоследно таложење и прекиде у производњи.
Руковаоци треба да редовно прегледају вођице жице, ваљке за довод, контактне компоненте и поравнање. Одржавање ових компоненти у добром стању помаже у одржавању стабилног заваривања у целом просторуПроизводња цеви ССАВпроцес.
Величина честица флукса и храњење
Величина честица флукса може утицати на стабилност храњења, покривеност лука и формирање шљаке. Конзистентна величина честица помаже у одржавању равномерне покривености флукса у области заваривања.
Прекомерна прашина, превелике честице или недоследан материјал могу да ометају систем за довод флукса. Фабрике би стога требало да одржавају одговарајући квалитет флукса и редовно проверавају опрему за храњење.
Рецоверед Флук Манагемент
Током континуиране производње, неискоришћени флукс се често може прикупити и повратити. Међутим, обновљени флукс може садржати честице шљаке, металне честице, прашину и друге загађиваче.
Пре поновне употребе, обновљени флукс треба обрадити у складу са препорукама произвођача. Можда ће бити потребно скрининг и чишћење да би се уклониле нежељене честице.
Опорављени флукс никада не би требало поново користити без одговарајуће контроле јер контаминирани материјал може негативно утицати на стабилност заваривања и квалитет завара.
Параметри заваривања и потрошни материјал
Жица за заваривањеа флукс се увек мора користити са одговарајућим параметрима заваривања. Важни параметри укључују струју заваривања, напон, брзину заваривања, пречник жице, продужетак жице и брзину додавања флукса.
Када фабрика промени врсту жице или флукса, поступак заваривања треба да се прегледа. Нова комбинација потрошног материјала може се понашати другачије и може захтевати подешавања параметара или додатно квалификационо тестирање.
Избор према класи челика
Различити типови челика имају различите захтеве за заваривање. Комбинација погодна за стандардни конструкциони челик можда неће бити прикладна за челик за цевоводе веће{1}}чврстоће.
За захтевне примене, произвођачи би требало да размотре:
- Затезна чврстоћа завара
- Граница течења
- Ударна жилавост
- Заваривање{0}}хемија метала
- Контрола водоника
- Унос топлоте
- Услови услуге
Потрошни материјал за заваривање треба да се бира у складу са стварном спецификацијом цеви уместо да се користи иста комбинација за сваки производ.
Потрошни материјал за заваривање и дебљина цеви
Дебљина зида цеви такође може утицати на избор потрошног материјала и параметара за заваривање. Дебљи материјали генерално захтевају већи унос топлоте и пажљиво контролисане услове заваривања да би се постигло довољно продирања и фузије.
|
Пипе Цондитион |
Главно разматрање |
|
Танкозидна{0}}цев |
Избегавајте прекомерни унос топлоте |
|
Средња{0}}зидна цев |
Одржавајте уравнотежену пенетрацију |
|
Дебели{0}}зидни цеви |
Обезбедите довољан продор и фузију |
|
Цев велике{0}}врсте |
Контролишите унос топлоте и жилавост |
|
Цев под притиском |
Одржавајте строге захтеве квалитета завара |
Контрола квалитета жице за заваривање и флукса
Професионална фабрика треба да успостави систем контроле квалитета потрошног материјала за заваривање. Улазне материјале треба проверити за класу, класификацију, произвођача, број серије, стање паковања и релевантне сертификате.
Током складиштења и производње, фабрика треба да контролише влагу, контаминацију, услове храњења и идентификацију материјала. Евиденције о серијама такође треба да се одржавају тако да фабрика може да идентификује који су потрошни материјали коришћени током одређеног периода производње.
Ова сљедивост је посебно вриједна када се истражују дефекти заваривања или одговара на захтјеве купаца за квалитетом.
Уобичајене грешке у управљању потрошним материјалом
Фабрике треба да избегавају избор жице за заваривање ифлукссамо на основу цене. Најјефтинији потрошни материјал можда неће пружити потребне перформансе, док скупи потрошни материјал није нужно погодан за сваку примену.
Још једна уобичајена грешка је мешање различитих врста жице или флукса. Материјале треба јасно означити и чувати одвојено. Фабрике такође треба да избегавају мењање потрошног материјала без прегледа поступка заваривања јер различите комбинације могу да произведу различите резултате заваривања.
Лоше складиштење је још један велики проблем. Влага, прашина, уље и корозија могу негативно утицати на перформансе потрошног материјала.
Како одабрати праву жицу за заваривање и флукс
Процес одабира треба да почне са спецификацијом челика и цеви. Произвођачи онда треба да узму у обзир дебљину цеви, потребну чврстоћу завара, ударну жилавост, брзину производње, опрему за заваривање и применљиве стандарде.
Жицу и флукс треба изабрати као компатибилну комбинацију и проверити под предвиђеним условима заваривања.
|
Фактор селекције |
Зашто је важно |
|
Квалитет челика |
Одређује потребна својства завара |
|
Дебљина цеви |
Утиче на унос топлоте и продирање |
|
Квалитет жице за заваривање |
Одређује карактеристике{0}}метала за пуњење |
|
Флук граде |
Утиче на понашање лука и{0}}мета за заваривање |
|
Брзина заваривања |
Утиче на унос топлоте |
|
Примена цеви |
Одређује потребне перформансе |
|
Применљив стандард |
Дефинише захтеве квалитета и испитивања |
Важност за модерну производну линију ССАВ
За велики{0}}капацитетПроизводња цеви ССАВлинија, потрошни материјал за заваривање утиче и на квалитет производа и на ефикасност производње. Стабилно довод жице и конзистентне перформансе флукса помажу у одржавању континуираног заваривања и смањењу непотребних прекида производње.
Одговарајући избор потрошног материјала може смањити поновну обраду, смањити стопу одбацивања, побољшати конзистентност завара и повећати укупну продуктивност. Ово постаје посебно важно када се производи велике количине цеви за нафтоводе и гасоводе, системе за пренос воде, пројекте шипова и велике инфраструктурне примене.
Потрошни материјал за заваривање и општа контрола квалитета
Жица за заваривањеифлукссу критичне компонентеССАВ заваривање цеви, али они нису једини фактори који одређују квалитет цеви. Комплетан производни процес такође мора да контролише квалитет челичног намотаја, поравнање траке, припрему ивица, формирање спирале, параметре заваривања, стање опреме, испитивање без-разарања, тачност димензија, хидростатичко испитивање и завршну инспекцију.
Чак и најбољи потрошни материјал за заваривање не може надокнадити лошу сировину, неисправно обликовање, оштећену опрему или неисправне параметре заваривања. Висок-производња ССАВ цеви стога захтева да све фазе производње раде заједно под контролисаним условима.
Резиме
Жица за заваривањеифлукс за заваривањесу основни потрошни материјал у производњи ССАВ цеви, а њихов квалитет и компатибилност директно утичу на перформансе завара. Жица за заваривање обезбеђује додатни метал, док флукс штити заварени базен и утиче на стабилност лука, продирање, формирање шљаке и карактеристике метала{1}}завара.
ТачноЖица за заваривање ССАВ цевииФлукс за заваривање ССАВ цевитреба изабрати према класи челика, дебљини цеви, потребним механичким својствима, параметрима заваривања и важећим стандардима. Правилно складиштење, контрола влаге, храњење, руковање и следљивост су подједнако важни.
Третирајући потрошни материјал за електролучно заваривање као критичне компоненте производног процеса, произвођачи могу постићи стабилније заваривање, смањити дефекте, побољшати ефикасност производње и произвести поуздане ССАВ цеви за захтевне цевоводне, структуралне и индустријске примене.


